
Kompetenzen
DEDECKER PRECISION MECHANICS – DPM ist:
- Drehteilehersteller
- Zerspanungsspezialist für Drehen und Fräsen
- Schleifspezialist
Mit DPM haben Sie die Gewissheit, dass alle Bearbeitungs- und Endbearbeitungsschritte intern erfolgen.
Dank unserer Investitionsdynamik und unseres Anspruchs, Ihnen möglichst viele Kompetenzen intern zu bieten, integrieren wir laufend Superfinish-Verfahren:
- Entgraten
- Honen
- Oberflächenbehandlungen
- Wärmebehandlungen
- Spezielle Behandlungen
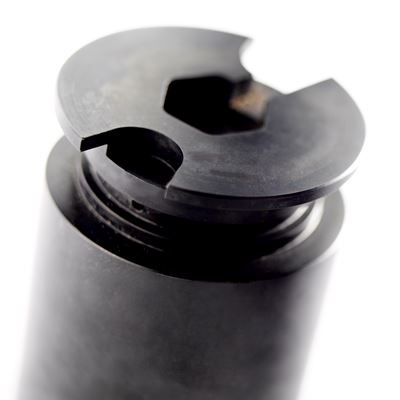
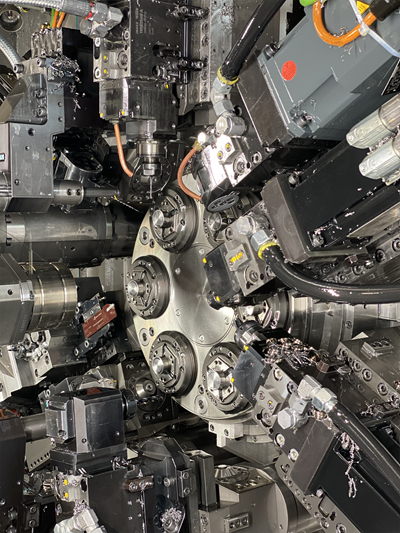
Drehteilefertigung
Bei der Drehteilefertigung werden Präzisionsteile in Serie durch spanende Bearbeitung von Metallstangen mit einem Schneidwerkzeug hergestellt.
DPM ist auf Metallstangen mit Durchmessern < 16, < 25, 32 und 65 mm spezialisiert
Um Ihnen Leistungen auf dem neuesten Stand der Technik zu bieten, investieren wir laufend in einen Maschinenpark der neuesten Generation.
Dank sehr kurzer Rüstzeiten und minimaler Stillstandszeiten bieten wir Ihnen:
- bearbeitete Teile zu sehr wettbewerbsfähigen Kosten
- vielfältige Bearbeitungsmöglichkeiten: Polygondrehen im Längs- oder Plandrehverfahren, auch bei hochlegierten Werkstoffen; Fräsen mit angetriebenem Werkzeug, auch in Kombination mit C-Achs-Bearbeitung (Transmit-Funktion); elliptisches Entgraten (gleichmäßiges Entgraten von Querbohrungen durch Interpolation von C-, X- und Z-Achse mit angetriebenem Werkzeug).
Fräsen
Beim Fräsen wird Material in Form von Spänen durch die Kombination zweier Bewegungen abgetragen: die Drehung des Schneidwerkzeugs und den Vorschub des Werkstücks.
Mit CNC-Fräsmaschinen fertigen wir jede Art von Form, auch komplexe Geometrien.
Für die Bearbeitung Ihrer Präzisionsteile können Sie uns eine Zeichnung oder ein Muster zur Verfügung stellen.
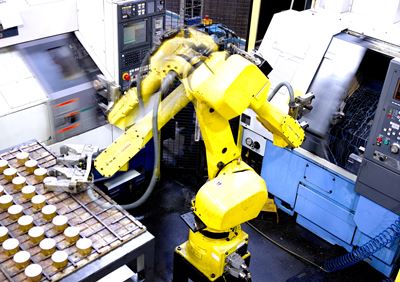
Robotisierte Fertigung zur Bearbeitung von Teilen mit Ø > 150 mm aus Zuschnitten, Schmiede- und Gussteilen.
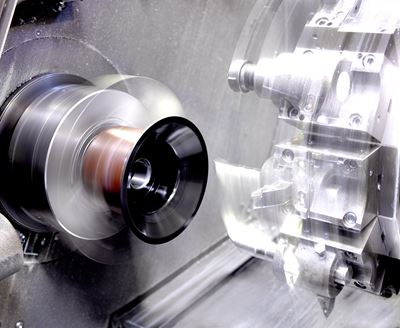
Automatendrehen
Drehen ist ein spanendes Verfahren, bei dem zylindrische oder kegelige Teile mit Schneidwerkzeugen auf Drehmaschinen hergestellt werden.
Beim Drehen entsteht die Schnittbewegung durch die Rotation des in einer Spannzange eingespannten Werkstücks, die Vorschubbewegung durch die Bewegung des Schneidwerkzeugs.
Die Teile werden in kleinen, mittleren oder großen Serien auf konventionellen (kurvengesteuerten) oder CNC-Drehautomaten (Doppelspindel, zwei oder drei Revolver) gefertigt.
Sie werden nacheinander aus der Stange gefertigt – mit dem Ziel hoher Produktivität und Präzision bei möglichst geringem Spanaufkommen.
Schleifen
Das Schleifen eines mechanischen Teils verbessert dessen Oberflächengüte. Als Superfinish-Verfahren erfolgt es auf einer speziellen Werkzeugmaschine, der Schleifmaschine. Ziel ist eine nahezu perfekte Oberflächenform. Es gibt mehrere Schleiftechniken: Flach-, Rund- und Kegelschleifen.
Schleifen wird häufig zur Vorbereitung von Reibflächen eingesetzt, etwa für den Lagersitz einer Welle, die in einem Gleitlager oder einer Dichtung läuft. Es kann auch genutzt werden, um dem Teil ein bestimmtes Profil zu geben, wenn die Schleifscheibe zuvor mit dem Gegenprofil abgerichtet wurde.
Beim Rundschleifen dreht sich das Werkstück um die eigene Achse und bewegt sich parallel zur Achse der Schleifscheibe.
Unsere Maschinen ermöglichen Außenschleifen von Ø 10 bis Ø 120 mm.


Honen
Honen ist ein Endbearbeitungsverfahren, bei dem die Innenwand eines Zylinders bearbeitet wird, um eine gleichmäßige, glatte Oberfläche zu erhalten.
Oberflächenbehandlung
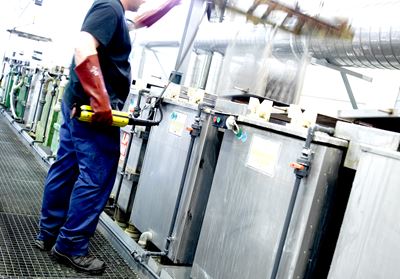
Phosphatieren ist eine chemische Vorbehandlung von Teilen aus Stahl oder Gusseisen. Dabei wird die Oberfläche des Werkstoffs verändert, um sie an bestimmte Einsatzbedingungen anzupassen.
Die Behandlung besteht aus einer Abscheidung auf der Oberfläche des Teils, wodurch eine Eisen-Mangan- oder Eisen-Zink-Phosphatschicht entsteht.
DPM bietet 2 Arten der Oberflächenbehandlung an:
- Manganphosphatierung verbessert das Gleitverhalten unter Schmierung bei guter Korrosionsbeständigkeit. Sie eignet sich für mechanische Teile unter Reibung.
- Zinkphosphatierung verbessert die Haftung von Farben und Lacken.
Wärmebehandlung
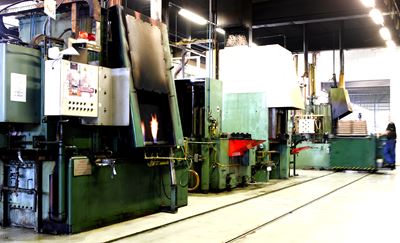
Bei der Wärmebehandlung wird das Gefüge von Werkstoffen wie Metallen und Legierungen durch vorgegebene Heiz- und Abkühlzyklen verändert, um ihre mechanischen Eigenschaften zu verbessern: Härte, Duktilität, Streckgrenze, Lebensdauer …
Dieses Verfahren wird häufig mit einer Schutzgasatmosphäre beim Erwärmen kombiniert – entweder um Oxidation zu vermeiden oder um gezielt Elemente in die Oberfläche einzubringen.
DPM bietet Ihnen folgende Wärmebehandlungsverfahren an:
- Induktionshärten (im Durchlauf oder zwischen Spitzen)
- Anlassen
- Einsatzhärten
- Carbonitrieren
- Nitrieren
Die Verfahren im Detail:
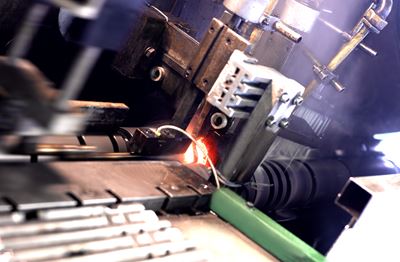
Das Induktionshärten erzeugt eine gehärtete Randschicht, die Verschleißfestigkeit, Oberflächenhärte und Dauerfestigkeit erhöht.
Das Verfahren wird auf begrenzte Bereiche angewendet, wobei die Eigenschaften des Bauteils erhalten bleiben.
Das Anlassen ist ein zweiter Behandlungsschritt nach dem Härten, mit dem die gewünschte Oberflächenhärte eingestellt wird.
Das Einsatzhärten ist ein thermochemisches Härteverfahren, bei dem die Eigenschaften eines Metalls durch Aufkohlen bei sehr hoher Temperatur verändert werden.
Das Carbonitrieren ist ein thermochemisches Verfahren, bei dem Kohlenstoff und Stickstoff eindiffundieren. Als Variante des Einsatzhärtens erhöht es durch eine harte Randschicht die Verschleißfestigkeit und Oberflächenhärte.
Das Nitrieren ist ein thermochemisches Verfahren, bei dem Stickstoff gelöst wird und sich harte Nitride ausscheiden. Es erhöht Verschleißfestigkeit, Oberflächenhärte und Dauerfestigkeit.
Spezielle Behandlung
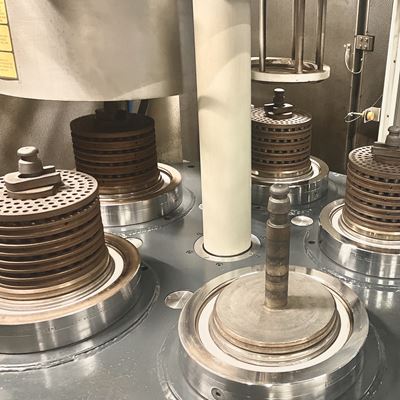
Die QPQ-Behandlung (Quench-Polish-Quench) ist ein Salzbadverfahren, das die Härte von Werkstoffen wie Stahl erhöht. Zudem verbessert sie:
- die Verschleißfestigkeit
- die Steifigkeit
- die Korrosionsbeständigkeit
Entgraten
Bei der Fertigung von Teilen können Grate – ungewollte Materialüberstände – entstehen. Diese unschönen Grate können scharfkantig sein und bei späteren Montageschritten zu Blockierungen führen.
Entgraten ist daher ein Bearbeitungsverfahren, bei dem die Oberfläche eines Teils perfekt geglättet wird. Das Ergebnis hängt im Wesentlichen vom Verfahren und von den Werkstoffen ab.
